



米国の食品工場では、オイルフリーの送風機を24時間365日稼働させている。衛生的な空気システムのために汚染ゼロを実現。

要約 — 主なポイント:
- オイルフリーのスクリューブロワーは汚染リスクを完全に排除します 油滴、蒸気、エアロゾルが食品接触気流に混入せず、ISO 8573-1クラス0認証を取得。
- PM VSD技術では、24時間365日の連続運転が標準です。 IP55保護等級の永久磁石モーターは、粉塵や湿気の多い食品工場環境でも出力低下なく連続運転が可能です。
- 従来のルーツブロワーと比較して35~50%のエネルギー節約 可変速駆動(VSD)技術は、ブロワーの出力を固定速度による無駄ではなく、リアルタイムの需要に合わせます。
- FDA 21 CFR Part 117は圧縮空気の品質管理を義務付けている オイルフリーシステムは、食品や包装面に接触する空気に対するcGMP予防管理を満たす唯一の現実的な方法です。
米国の食品工場の管理者が、空気圧搬送、曝気、または廃水処理にどのような圧縮空気システムを使用すべきか私に尋ねてきた場合、私の答えはいつも同じです。 オイルフリーのものを選ぶか、そうでなければ買わない方がいい。 私は10年以上、空気圧縮機ソリューションの分野に携わってきましたが、FDAの検査官が汚染された圧縮空気のために生産ラインを停止させるのを目の当たりにしてきました。 理由は単純だ。微量の油分が混入しただけでもリコールにつながる可能性があり、工場長は誰も自分の名前がリコール報告書に載ることを望まないからだ。
オイルフリーのスクリューブロワーは、ISO 8573-1クラス0規格を満たす、汚染のない圧縮空気を供給します。つまり、空気経路のどの段階においても、オイルが一切混入しないということです。 食品工場は24時間365日稼働しているため、これらの送風機は空気の清浄度を損なうことなく連続運転する必要があります。そのため、Deman社は過酷な工場環境に対応するIP55規格の永久磁石モーターを採用し、24時間連続運転に対応したPM VSDオイルフリースクリューブロワーを設計しています。
この技術がどのように機能するのか、FDA(米国食品医薬品局)の規制遵守においてなぜ重要なのか、そして施設にオイルフリーシステムを導入する際にどのような点に注目すべきか、詳しくご説明しましょう。
食品加工において圧縮空気の品質が重要な理由とは?
圧縮空気は食品に直接接触するユーティリティであり、工場管理者はその全容を認識していない場合が多い。 食品工場へのコンサルティング訪問の際、私は必ず「圧縮空気は製品に触れることがありますか?」というシンプルな質問をします。答えはほぼ間違いなく「はい」です。小麦粉や砂糖を運ぶ空気圧コンベア、廃水処理槽の曝気装置、充填前に容器を洗浄するブローオフノズル、そしてエアジェットで袋を密封する包装装置など、様々な場面で圧縮空気が製品に触れています。
圧縮空気はFDA(米国食品医薬品局)の21 CFR Part 117に基づき食品に直接接触する物質であるため、その純度はレシピに加える液体成分と全く同じ厳格さで規制されている。 米国食品医薬品局(FDA)の食品製造に関する現行適正製造基準(cGMP)では、製造工程において、食品が「汚染物質」や「健康に有害」となる可能性のある物質で汚染されないようにすることが求められています。圧縮空気の流れの中にオイルミストが混入した場合、これは両方の条件を満たします。
私は2018年にこの教訓を痛いほど思い知らされた。 乳製品加工業者のお客様から真夜中に電話がありました。オイル潤滑式コンプレッサーの乾燥機上流側のシールからオイル漏れがあり、スワブ検査に不合格になったとのことでした。漏れたオイルがシステム内を移動し、配管内で凝縮して、ヨーグルトカップのブローオフエアを汚染してしまったそうです。該当の製品47,000個すべてが隔離され、廃棄処分となりました。 そのたった一度の出来事で、製品の損失、操業停止、および規制関連の書類作成費用として、彼らは18万ドル以上の損失を被った。 あの夜以来、私は食品用途には油を使わないもの以外は決して勧めていません。
オイルフリーのスクリューブロワーは、どのようにして汚染ゼロを実現するのか?
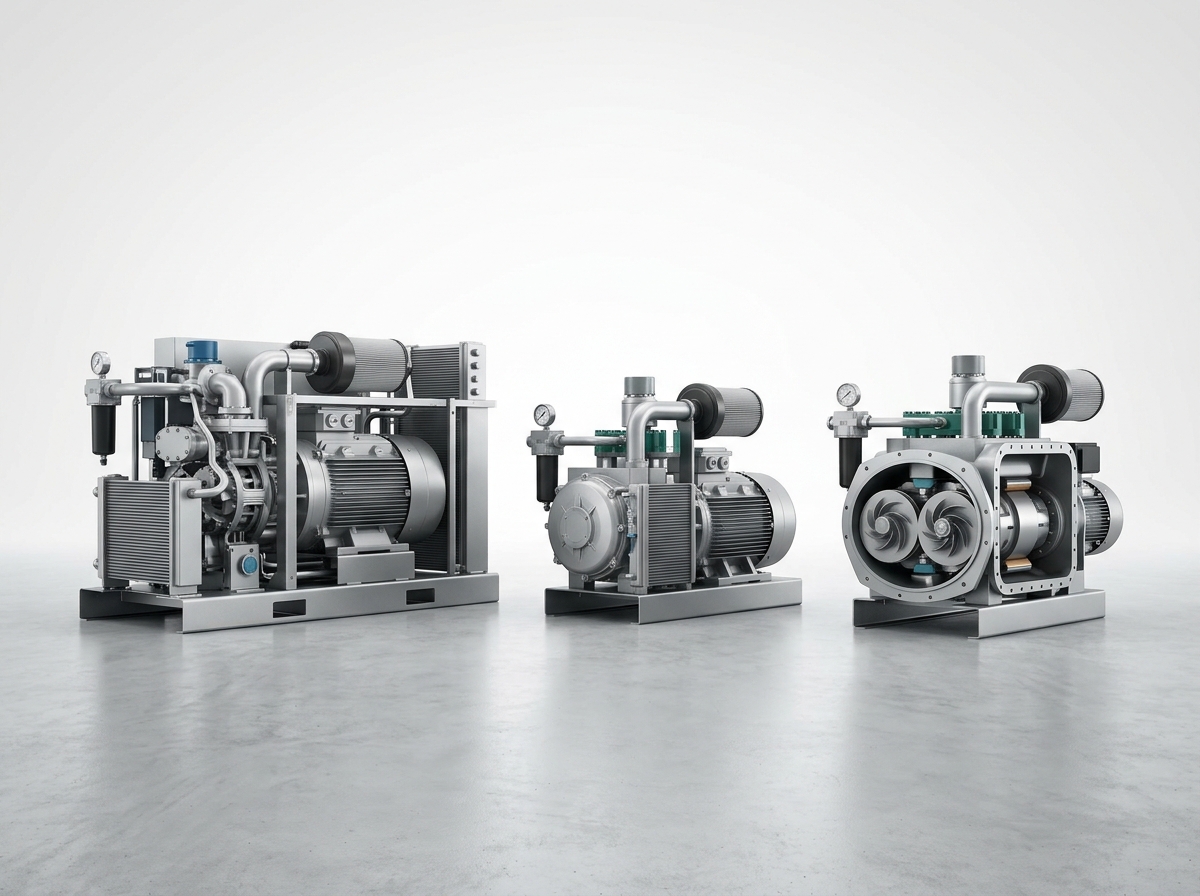
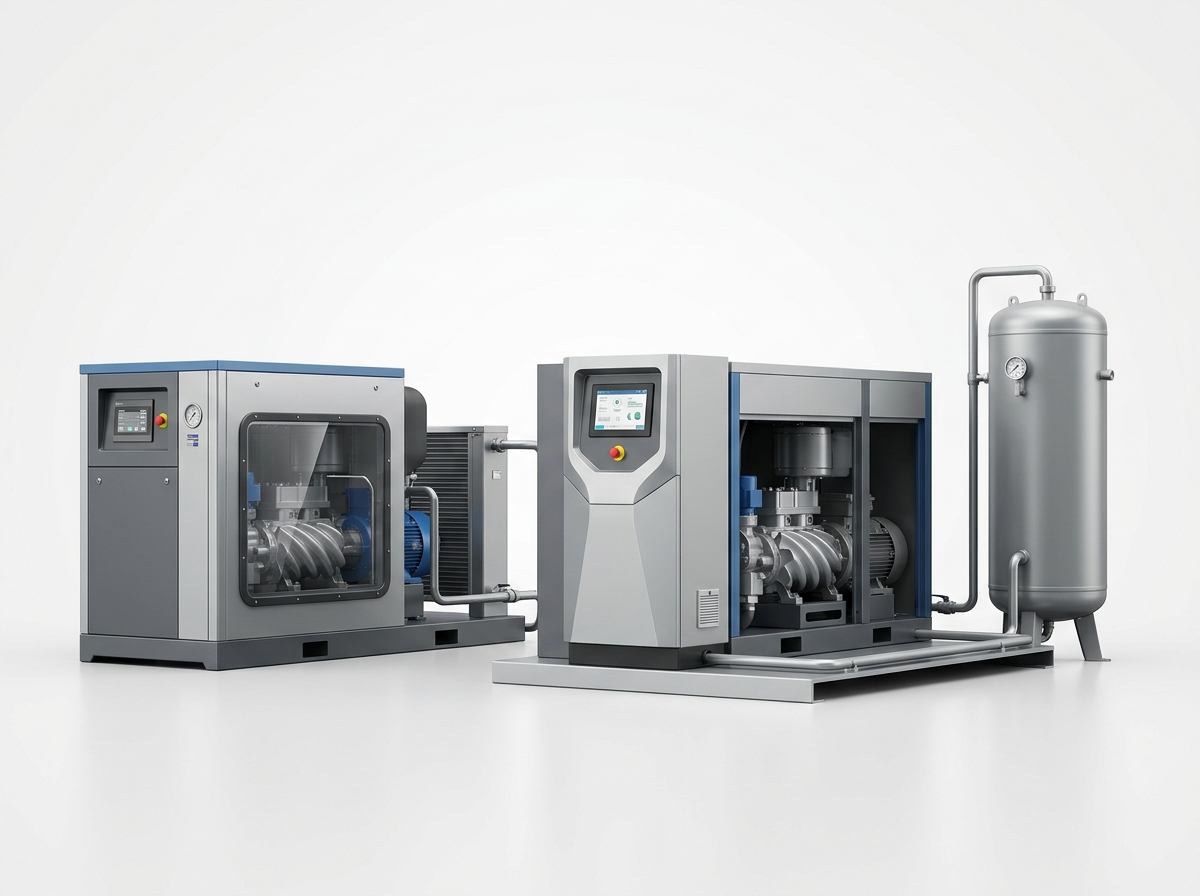
オイル潤滑システムでは、冷却とシールのために圧縮室にオイルが注入されるため、必然的にオイルと空気の混合物が生成され、それを下流でろ過する必要があるのに対し、デマン社のオイルフリースクリューブロワーは、潤滑システムと圧縮空気経路を物理的に完全に分離しています。 エアエンド(空気を圧縮する回転するネジのペア)はドライで動作します。ローターは互いに、またハウジングにも接触することはなく、密閉された独立したチャンバー内で潤滑されたタイミングギアによって正確な位置に保持されます。
重要な技術的違いは次のとおりです。オイル注入システムはろ過に依存して 減らす オイルの持ち越し量は微量レベル(高性能の凝集フィルターを使用した場合、通常0.01~0.1 mg/m³)に抑えられます。オイルフリーシステムは、オイルの発生源を完全に除去します。 食品加工において、「ほぼゼロ」と「完全にゼロ」の違いは、法令遵守とリコールの可能性の違いに直結する。なぜなら、フィルターのバイパス、シールの劣化、オペレーターのミスといった要因は、真にオイルフリーな構造では発生しない故障モードを引き起こすからである。
Deman PM VSDオイルフリースクリューブロワーは、3層構造の保護戦略を採用しています。
- ドライオイルフリーエアエンド 精密加工されたローター、タイミングギア同期、圧縮ゾーンにオイルなし
- 入口ろ過率99.9% 折り畳み織り構造の純正輸入フィルター素材が1μm以下の粒子を捕捉し、空気端と下流の空気品質の両方を保護します。
- IP55規格の密閉型モーター ―冷間圧延ケイ素鋼板を使用した永久磁石モーター。食品工場の洗浄環境でよく見られる粉塵の侵入や噴流水に対して密閉構造となっている。
このアーキテクチャは、ISO 8573-1クラス0認証(利用可能な空気清浄度分類の中で最も厳格なもの)を取得しており、あらゆる運転条件下で圧縮空気出力中に油分が検出されないことを意味します。
FDA 21 CFR Part 117は、圧縮空気システムにどのような影響を与えるのでしょうか?
食品安全管理者と座って圧縮空気のリスク評価を見直す際には、私は彼らにFDA 21 CFR Part 117を直接指摘します。 食品安全近代化法(FSMA)に基づいて制定されたこの規制は、食品施設に対し、危害分析とリスクに基づく予防的管理を実施することを義務付けており、食品または食品接触面に接触する圧縮空気は、明確に管理しなければならない危害要因であるとされている。
実務上の遵守要件を要約すると、圧縮空気が汚染を引き起こす可能性がある場合、その汚染を確実に防止する予防措置を講じなければならないということです。 ほとんどの植物にとって、これは次の3つのアプローチのいずれかを意味します。
- 発生源の排除(オイルフリーコンプレッサー/ブロワー) — 危険源を根本から除去する。最も強力な予防策。
- ろ過+モニタリング — 油蒸気の連続監視、定期的なフィルター交換、および文書化された検証を備えた冗長なろ過装置が必要
- プロセス分離 ―圧縮空気が食品に一切接触しないようにする(空気圧搬送、通気、包装にはほとんど実用的ではない)
法令遵守の観点から言えば、アプローチ1(油分を含まない供給源)だけが、残留リスクを管理するのではなく、危険そのものを排除する唯一の方法である。 すべてのろ過システムには故障曲線が存在する。すべての監視装置には検出閾値が存在する。すべての作業員には、勤務中に不具合が発生することがある。 私が取引している食品工場の中で、FDAの監査で指摘事項なしに合格しているのは、その変動要因を完全に排除した工場です。
によると FDA 21 CFR パート117施設は、「既知または合理的に予測可能な危険」を特定するハザード分析を実施し、それらの危険を「大幅に最小限に抑えるか、防止する」ための予防措置を実施しなければなりません。圧縮空気中の油汚染は既知であり、かつ合理的に予測可能であるため、オイルフリーブロワーは単なる好みではなく、論理的な法令遵守の選択肢となります。
オイルフリーブロワーは本当に故障なく24時間365日稼働できるのか?
これは、私がプラントエンジニアから最もよく受ける質問です。彼らは「連続運転可能」と謳いながら実際にはその性能を発揮できなかった機器によって痛い目に遭った経験があるからです。 はい。Deman PM VSDオイルフリースクリューブロワーは、24時間365日連続運転用に特別に設計されており、私自身、年間8,700時間以上稼働している設置事例を、予定外のダウンタイムなしで確認してきました。
なぜ彼らはこれを維持できるのか? 技術的な理由が3つある。
まず、永久磁石(PM)モーターは発熱が少ない。 従来の誘導電動機は、入力エネルギーの8~10%を回転子の熱として失うため、連続運転中にベアリンググリースや巻線絶縁材が劣化する。 デマン社の永久磁石モーターは、極薄のケイ素鋼板と冷間圧延された磁気レールを使用しており、ローター自体の発熱はごくわずかであるため、絶縁体にかかる熱応力が劇的に低減される。 オーブンや調理ライン付近の周囲温度が35℃(95°F)に達することもある食品工場では、この温度マージンは非常に重要となる。
第二に、IP55規格の筐体は、仕様書上だけでなく、実際に機能する。 私は、小麦粉サイロ、廃水曝気槽、ボトル洗浄ステーションなど、いずれも粉塵、湿気、強力な洗浄剤が存在する環境のすぐそばに、デマン社の送風機が設置されているのを見てきました。 高密度防塵設計とラビリンス構造の吸気口により、送風機の吸気流量を低下させることなく、微粒子の侵入を防ぎます。
第三に、メンテナンスは本当に最小限で済む――そしてそれは偶然ではない。 定期点検項目は、エアフィルターを4,000時間ごとに交換すること、およびギア潤滑油を8,000時間ごとに交換することのみです。 つまり、24時間365日稼働の場合でも、年間2回のメンテナンスで済むということです。毎月のオイルサンプリング、四半期ごとのフィルター交換、そして年1回のオイル交換が必要なオイル潤滑システムと比較してみてください。オイルフリーシステムの運用上の簡便さは、単なる汚染対策ではなく、24時間365日稼働を可能にする重要な要素なのです。
VSDオイルフリーブロワーでどれくらいのエネルギーを節約できますか?
ルーツブロワーからの切り替えを検討しているすべてのお客様に私が実施している、実際の比較結果をお伝えしましょう。
中規模食品工場における一般的な廃水曝気処理では、0.05 MPa (7.3 psi) の圧力で約 15 m³/分の処理能力が必要となる。 数字を比較すると以下のようになります。
| パラメータ | 従来型ルーツブロワー | Deman PM VSD オイルフリースクリューブロワー |
|-----------|--------------------------|-------------------------------------|
| 定格出力 | 30 kW (固定速度) | 22 kW (可変速度) |
| 実際の平均負荷 | 定格負荷の 80% (スロットル制御) | 定格負荷の 72% (VSD 最適化) |
| 年間エネルギー (8,760 時間) | 210,240 kWh | 138,860 kWh |
| 年間電気料金 ($0.10/kWh) | $21,024 | $13,886 |
| 年間節約額 | — | 7,138ドル(34%割引) |
節約効果は、2つの相乗効果によってもたらされます。(1) スクリューブロワーのエアエンドは、同じ圧力のルーツ式ローブブロワーよりも本質的に15~20%効率が高く、(2) VSDはモーター速度を需要に継続的に合わせ、スロットルやブローオフによるエネルギーの無駄を排除します。
複数の送風機ユニットを稼働させている工場では、こうした節約効果はすぐに大きくなります。最近、私は中西部のパン工場で、37kWのRoots製送風機4台を22kWのDeman製VSDオイルフリー送風機3台に交換するプロジェクトに取り組みました。その結果、電力消費量が41%削減されただけでなく、床面積も160平方フィート(約14平方メートル)広くなりました。
ISO 8573-1:2010によると — 国際規格 圧縮空気の純度分類{: rel="nofollow" target="_blank"} — 空気システムのエネルギー性能は、全運転範囲にわたる清浄度クラスの維持に直接関係しています。 オイルフリーのスクリュー技術は、ろ過に依存する他のどの代替手段よりも少ない寄生負荷でこれを実現します。
食品用途向けオイルフリーブロワーを選ぶ際に注目すべき主な仕様は何ですか?
北米各地の食品工場向け送風機の仕様策定に10年間携わってきた経験から、私はすべての顧客と確認するチェックリストを作成しました。以下にそのリストを示します。無駄な情報は一切なく、本当に重要な5つの項目のみをまとめました。
1. ISO 8573-1 クラス0認証
クラス0認証のない「オイルフリー」という宣伝文句は受け入れないでください。 クラス0とは、排気中に油分が検出されないことを意味します。これは段階的な基準ではなく、二値的な基準です。 クラス1では、0.01 mg/m³までの油性エアロゾルが許容されます。 食品接触用途においては、クラス0が唯一妥当な基準である。なぜなら、クラス0は監査に関する議論から曖昧さを完全に排除するからである。
2. モーター保護等級:IP55以上
食用植物の生育環境は、湿気が多く、埃っぽく、化学物質による攻撃性が高い。 IP55とは、モーターが粉塵から保護され(有害な堆積物が付着しない)、あらゆる方向からの噴流水から保護されていることを意味します。 乳製品工場の洗浄環境で、IP44規格のモーターが18ヶ月以内に故障するのを目の当たりにしてきました。ここはケチってはいけません。モーターはシステムの心臓部なのですから。
3. 入口ろ過品質:1μmで99.9%以上
送風機の清浄度は、吸い込む空気の清浄度によって決まります。 Deman社の送風機は、本物の輸入フィルター材をプリーツ状の織物構造で使用しており、1μm以上の粒子を99.9%捕捉します。 穀物取扱工場、製粉工場、香辛料加工工場など、空気中の微粒子濃度が高い食品工場では、このろ過仕様はさらに重要になります。
4. VSD(可変速駆動)機能
固定速度の送風機は、ほとんどのプロセスが定常状態の需要で稼働しないため、エネルギーを無駄にする。 曝気槽の酸素必要量は一日を通して変化する。空気圧コンベアはバッチサイクルに基づいて停止・始動する。 VSDは、リアルタイムの需要に合わせてモーターの回転数を調整し、部分負荷時のエネルギーを節約します。ブロワーは、稼働時間の70%以上を部分負荷で過ごします。
5.遠隔監視および早期警戒診断
工場が24時間365日稼働している場合、送風機が常に稼働している状態では、巡回点検だけで問題を発見することはできません。 Deman社のインテリジェント制御システムは、リアルタイムの運転データ、逸脱アラート、および遠隔診断機能を提供します。 私の顧客の一人は、徐々に目詰まりしていく吸気フィルターを発見しました。これは、日曜日の午前3時に過負荷による運転停止を引き起こす可能性があった問題でしたが、早期警報システムが、危険な状態になる72時間前に圧力差の上昇を検知したおかげで、未然に防ぐことができました。
オイルフリーブロワーは実際には高価なのか?総所有コスト(TCO)について考えてみましょう。
オイルフリーのスクリューブロワーの初期費用は、同等の容量を持つ下流フィルター付きの潤滑式ルーツブロワーに比べて、通常20~30%高くなります。しかし、これは見るべき数字ではありません。 私は200件以上の食品工場プロジェクトでTCO(総所有コスト)モデルを構築してきましたが、5年間の数値が実際に示しているのは以下のとおりです。
22kWのシステムを24時間365日稼働させる場合(年間8,760時間):
| コスト構成要素 | 潤滑式根元 + ろ過 | デマンドオイルフリースクリューブロワー |
|---------------|-------------------------------|------------------------------|
| 設備購入 | 18,000ドル | 23,500ドル |
| 設置 | 3,500ドル | 3,000ドル |
| 5年間のエネルギーコスト | 105,120ドル | 69,430ドル |
| 5年間のフィルター交換 | 9,600ドル | 2,400ドル |
| 5年間オイル/潤滑油 | 4,800ドル | 800ドル |
| 5年間のメンテナンス作業 | 15,000ドル | 6,000ドル |
| 5年間合計 | 156,020ドル | 105,130ドル |
| オイルフリーの利点 | — | 50,890ドル(総所有コスト33%削減) |
節約効果が最も顕著に表れるのは、エネルギー(VSDの利点は年々増大する)、フィルター交換(オイルフリーシステムはエアフィルターが1つであるのに対し、オイルフリーシステムは完全なろ過システムを備えている)、およびメンテナンス作業(サービス回数の減少、オイル管理の不要)の3点です。
75kW以上の送風機を稼働させる大規模プラントの場合、総所有コスト(TCO)の差はさらに大きくなります。なぜなら、エネルギーコストが総所有コストの大部分を占めるからです。そして、ルーツブロワーに対する35~50%の効率優位性は、年間数万ドルの節約につながります。
圧縮空気・ガス協会(CAGI) — 業界の 偏りのない技術権威圧縮空気システムに関する{: rel="nofollow" target="_blank"}は、規制遵守によって空気の純度が譲れない要件となる用途において、オイルフリー技術が好ましいアーキテクチャであると一貫して認識しています。
FDAは食品工場においてオイルフリーコンプレッサーの使用を義務付けていますか?
いいえ。FDA 21 CFR Part 117は、オイルフリーコンプレッサーを明示的に義務付けてはいませんが、食品製造業者に対し、圧縮空気による食品汚染を防ぐための予防措置を実施することを義務付けています。 実際には、オイルフリーシステムは、ろ過や監視によって残留リスクを管理するのではなく、汚染の危険性を発生源で排除するため、コンプライアンスを証明する最も簡便で説得力のある方法である。
クラス0とクラス1の圧縮空気の違いは何ですか?
ISO 8573-1のクラス0は、圧縮空気出力中の油分が測定可能な量でゼロであることを意味し、合否判定のみの二者択一規格です。クラス1では、0.01 mg/m³までの油性エアロゾルが許容されます。 食品に直接接触する用途(空気輸送、送風、通気など)においては、クラス0は明確な保護性能を提供し、FDAの監査時に議論の余地をなくします。
オイルフリーブロワーはどのくらいの頻度でメンテナンスが必要ですか?
Deman PM VSDオイルフリースクリューブロワーは、4,000運転時間ごとにエアフィルターを交換し、8,000時間ごとにギア潤滑油を交換する必要があります。 24時間365日稼働の場合、これは年間約2回の計画的なサービス作業に相当し、毎月のオイルサンプリングと四半期ごとのフィルター交換が必要な油潤滑システムに比べて大幅に少ない。
1台のオイルフリーブロワーで複数の食品加工ラインに対応できますか?
はい、ただし、総合的な需要プロファイルが送風機の動作範囲内に収まり、かつすべての終端における圧力要件が互換性がある場合に限ります。 複数の生産ラインで需要が大きく変動する工場の場合、私は通常、大型の固定速度ユニット1台ではなく、小型の可変速駆動ユニットを2台または3台使用するモジュール式のアプローチを推奨します。これにより、冗長性、部分負荷時の効率向上、およびメンテナンスのために個々の生産ラインを分離できるという利点が得られます。
オイルフリーブロワーの吸気フィルターが故障した場合、どうなりますか?
吸気フィルターが詰まると、吸気量が減り、モーターへの負荷が増加します。インテリジェント制御システムは、これをフィルターエレメントの両端の圧力差の上昇として検知します。 このシステムは、性能に影響が出る前に早期警告アラートを生成するため、保守チームは計画的な停止時間中にフィルター交換をスケジュールするための48~72時間の猶予期間を得ることができます。
オイルフリー技術は、高湿度な食品工場環境に適していますか?
はい。Deman社のオイルフリースクリューブロワーは、洗浄エリアを含む食品加工環境に典型的な周囲湿度条件下でも効果的に動作します。 IP55規格のモーター、密閉型制御盤、耐腐食性シャーシ構造は、食品工場でよく見られる湿気、粉塵、化学物質への曝露に対応するために特別に設計されています。
実例:アメリカのパン屋が汚染リスクを排除した方法
オイルフリー技術が理論上だけでなく、実際になぜ重要なのかを示す事例をご紹介しましょう。
2025年初頭、私はオハイオ州にある、パン、ロールパン、ペストリーの生産ラインを3つ稼働させている商業ベーカリーと仕事をした。彼らは、小麦粉の搬送用空気とパン洗浄用の送風空気を供給するために、下流に乾燥剤式乾燥機と凝縮フィルターを備えた2台の油潤滑式スクリューコンプレッサーを使用していた。
食品安全監査の結果、「潜在的な汚染経路」が指摘された。これは、前四半期に凝縮フィルターの交換スケジュールが2回も守られていなかったためだ。メンテナンス担当者の不足が原因というのは、よくある話である。 監査人は彼らに是正措置を実施するのに90日間の猶予を与え、工場長が私たちに連絡してきた。
解決策: Deman ORV 2304 オイルフリースクリューブロワー 2台(各22 kW、0.04 MPa、23.2 m³/分)VSD制御付き連続運転用に、冗長性を内蔵したリード・ラグ構成で構成されている。
12か月後の結果:
- 圧縮空気の品質に関する監査結果はゼロでした。 汚染経路は管理されたのではなく、排除された。
- エネルギー消費量が38%削減されました 従来の油潤滑システムと比較して(旧システムは一定速度で運転され、無負荷・アイドリングのサイクルが大きかった)
- メンテナンス時間が60%減少 オイル交換、凝縮水処理、凝縮フィルター交換は不要です。
- 床面積が35%削減されました (オイルフリーブロワーは、ろ過装置がないため設置面積が小さくなります)
工場長が私に言った言葉がずっと心に残っている。「以前はフィルター交換のスケジュールで眠れない夜を過ごしていたが、今は圧縮空気のことなど全く考えなくなった。」 それこそがオイルフリーの真の価値だ。食品安全管理者が日々管理する必要のない変数を一つ取り除くことができるのだ。
オイルフリーブロワー技術は、貴社の工場においてどのような位置づけになるのでしょうか?
北米各地の食品加工施設での私の経験に基づくと、オイルフリースクリューブロワーが最も高い投資対効果(ROI)をもたらす用途は以下のとおりです。
空気圧搬送 小麦粉、砂糖、でんぷん、ココアパウダー、スパイス、その他の乾燥原料を、大量保管場所から加工ラインへ移動させる。 油分が食品に付着すると、食品が直接汚染されます。 これは、クラス0空気にとって最も重要な用途の一つです。
廃水曝気 ―高BODの食品加工廃水を処理する生物処理槽に酸素を供給する。 通気空気は食品に直接接触しないが、多くの工場では圧縮空気システム全体の一貫性を保つためにオイルフリーの空気を指定している。 そして、ルーツ式送風機に比べて35~50%のエネルギー節約が可能になるため、アップグレード費用を回収できる。
発酵空気 酵母の製造、醸造、培養乳製品の加工においては、無菌で油分を含まない空気が不可欠である。なぜなら、油分が少しでも混入すると、その工程を担う微生物が死滅してしまうからである。
パッケージングエア ブローオフノズル、容器洗浄、窒素充填、カートン成形などはすべて、食品接触面に接触する圧縮空気を使用します。オイルフリーにすることで、見落としがちな汚染経路を排除できます。
スプレードライ — 液体原料(牛乳、コーヒー、香料など)を熱風接触によって粉末状に加工する — この過程で、気流中の油分は最終製品の一部として永久的に残る。
これらのプロセスのいずれかを実行していて、圧縮空気システムが油潤滑式の機器を使用している場合まずは圧縮空気の品質監査から始めることをお勧めします。空気が製品または製品接触面に接触するすべての箇所をマッピングしてください。それぞれの箇所について、「FDAの検査官がこのノズルで空気を採取した場合、何が検出されるだろうか?」と自問してください。答えが「全く何も検出されない」でない場合は、対処が必要な汚染経路が存在します。
私たちが学んだこと:オイルフリーの必要性
米国の食品加工業界は、規制当局による監視がますます厳しくなっている。食品安全近代化法(FSMA)は、FDA(米国食品医薬品局)にリコール命令を直接行う権限を与えた。予防措置はもはや選択肢ではなく、必須事項となっている。圧縮空気は、食品安全上の危険因子として認識されている。
オイルフリーのスクリューブロワーは、次の3つの問題を同時に解決します。(1) FDA監査員が発見するように訓練されている汚染リスクを排除します。(2) VSDエネルギー節約により、年々コストが削減されます。(3) オイル潤滑システムに必要なろ過管理の負担を取り除くことで、プラントの運用を簡素化します。
Demanでは、 オイルフリースクリューブロワー まさにこのような運転プロファイル、つまり空気の清浄度が絶対条件となる食品グレード環境での24時間365日連続運転に対応します。当社のPM VSD技術は、ISO 8573-1クラス0認証を取得した出力を実現し、従来のルーツブロワーに比べて35%~50%の省エネルギー効果を発揮します。また、2.2kWから160kWまでの幅広い製品ラインナップで、あらゆる食品工場の用途に対応します。
施設の圧縮空気設備のアップグレードを検討されているなら、一つアドバイスがあります。最初からオイルフリーの製品を指定してください。 エネルギー節約効果だけでも最初の2~3年でコスト差は解消され、法令遵守の確実性は計り知れない価値があります。私が一緒に仕事をするすべての工場長に伝えているように、「クリーンすぎる製品を購入しても後悔することはありませんが、クリーンさが足りない場合は必ず後悔することになります。」
著者について
ライアン氏
Deman社のエアコンプレッサーソリューション専門家
私は10年以上にわたり、北米各地の食品加工工場、製薬会社、その他の産業施設に対し、空気の純度、エネルギー効率、そして運用信頼性のバランスが取れた圧縮空気システムの設計と導入を支援してきました。私が提案するすべての内容は、実際の設置現場から得られたデータに基づいています。なぜなら、工場の生産ラインが圧縮空気に依存している場合、「理論的には」だけでは不十分だからです。
私がオイルフリー空気技術、圧縮空気システムの最適化、食品業界のコンプライアンスについて執筆するのは、これらのテーマが工学的な精度と規制上の現実が交わる領域に位置しているからです。そして、現場で実証された知識を共有することで、業界全体の基準向上に貢献できると信じています。
さらに読む:
- Deman社のエアコンプレッサー製品ラインナップをご覧ください PM VSDスクリューコンプレッサーからオイルフリーブロワー、インテリジェント熱回収システムまで
- 2段式空気圧縮機の解説:利点と用途 — 高圧産業用途における多段圧縮の理解